Por DeepiaPublicado el 9 min de lectura
Casi todos los proyectos de automatización que se atascan tienen el mismo origen: se decidió qué instalar antes de decidir qué medir. Esta guía recorre los indicadores que describen una línea de producción, qué datos hacen falta para calcularlos de verdad y por qué el orden importa.
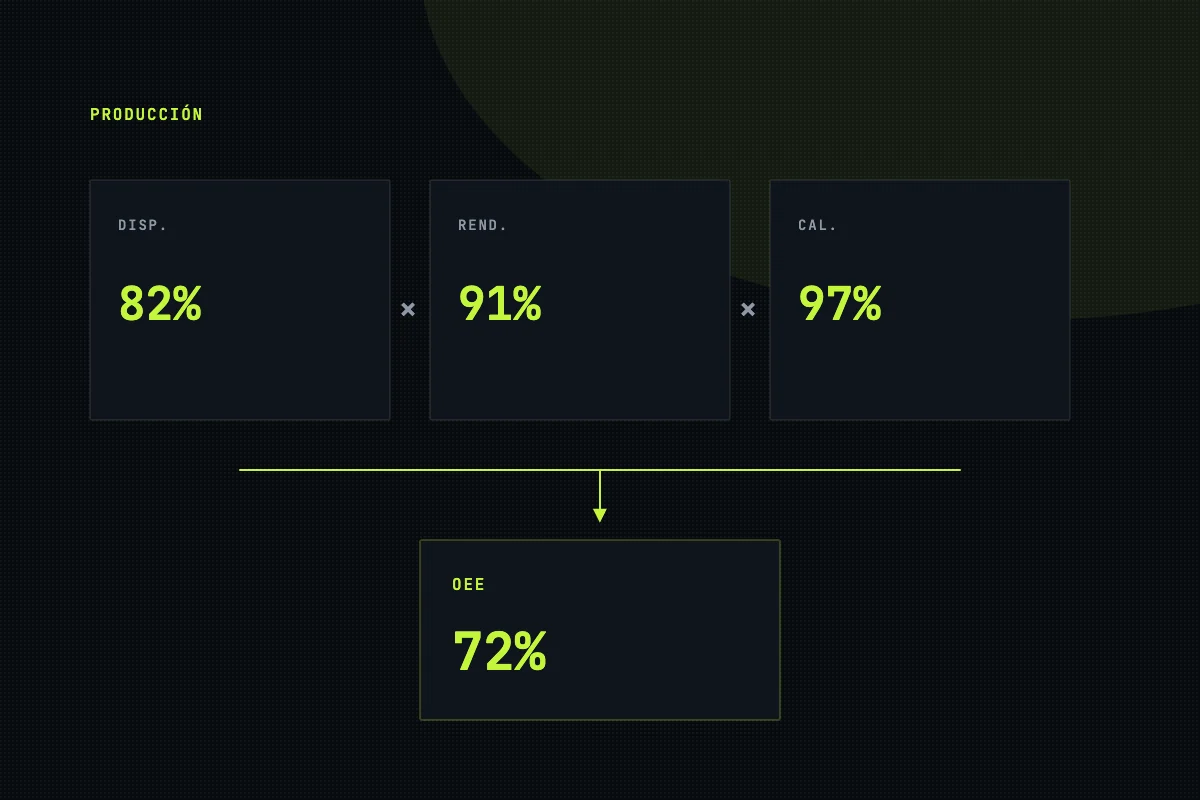
Empieza por disponibilidad, rendimiento y calidad. Son los tres factores del OEE, se calculan con datos que casi cualquier línea puede producir, y cualquier inversión posterior se justifica contra ellos.
El error de empezar por el sensor
Un proveedor llega con una propuesta de sensado, la planta la aprueba y seis meses después hay un tablero con veinte gráficas que nadie mira. No es un fallo de la tecnología: es que nadie definió qué decisión iba a cambiar con esa información.
La pregunta que ordena un proyecto es incómoda y sencilla: ¿qué decisión estás tomando hoy sin dato? Si la respuesta es «cuándo parar la máquina para mantenimiento», ya sabes qué medir. Si no hay respuesta, el proyecto todavía no existe.
Los tres factores que describen una línea
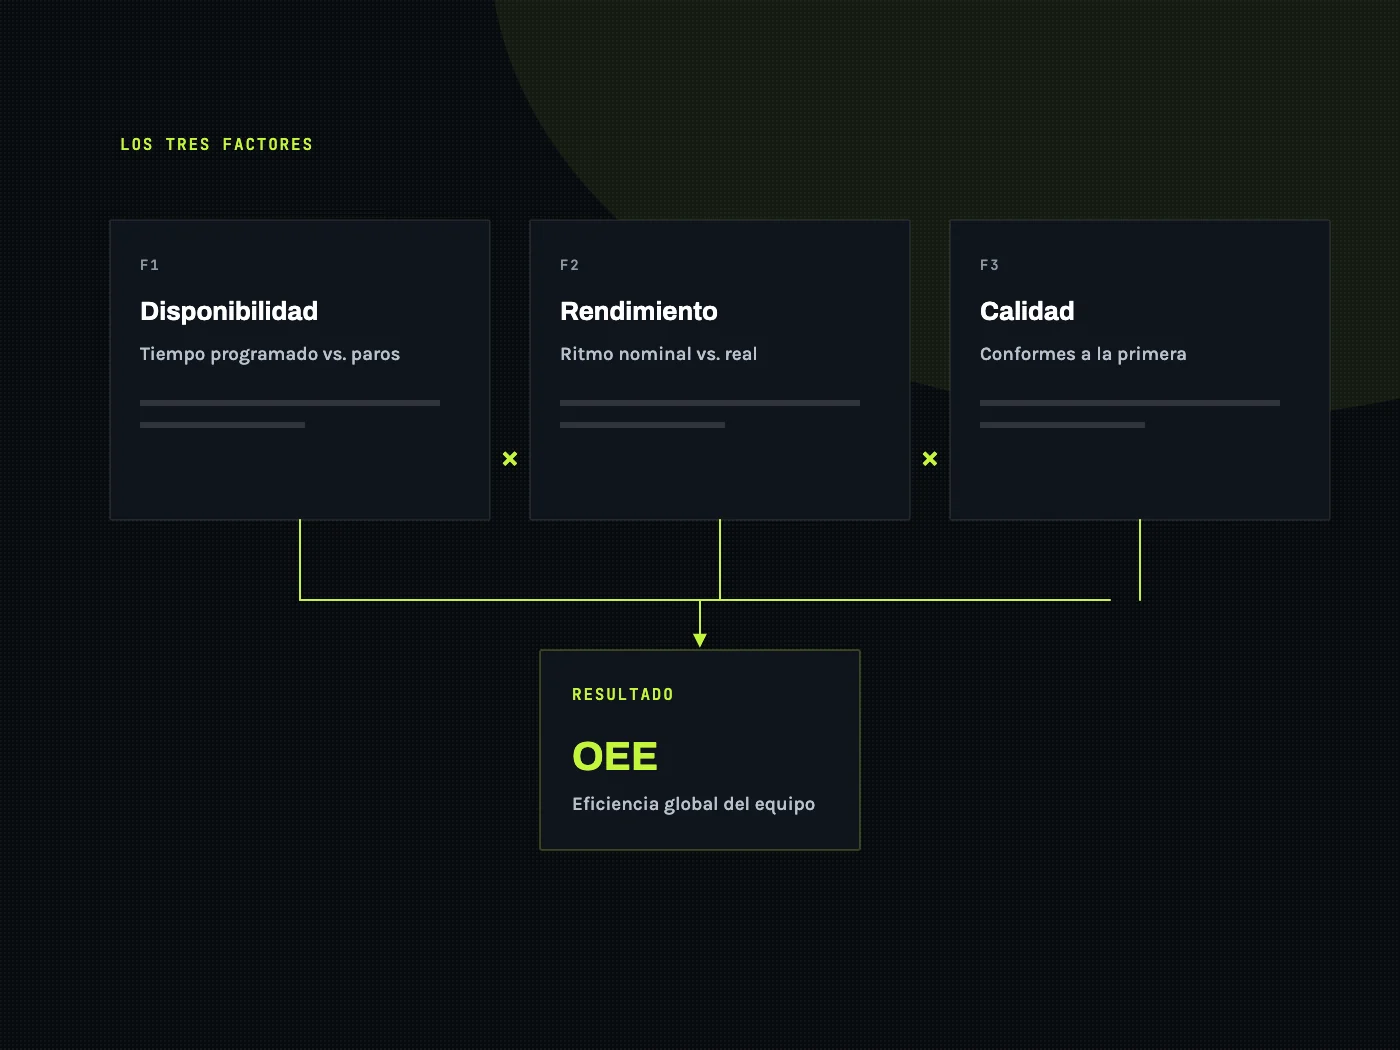
La norma internacional que recoge los indicadores de gestión de operaciones de manufactura define un conjunto amplio, pero tres de ellos sostienen a casi todos los demás: disponibilidad, rendimiento y calidad. Su producto es el indicador conocido como eficiencia global del equipo, el OEE.Fuentes de este apartado: ISO 22400-2 — Indicadores clave de desempeño para la gestión de operaciones de manufactura
Disponibilidad responde a cuánto del tiempo previsto la máquina estuvo realmente produciendo. Rendimiento, a qué tan cerca del ritmo nominal fue mientras producía. Calidad, a qué proporción de lo producido salió conforme a la primera. Un OEE bajo no dice qué está mal; el desglose en los tres factores, sí.
Esa es la utilidad real del indicador: no como cifra para presumir en un reporte, sino como forma de separar tres problemas que se sienten iguales desde la oficina —la línea va lenta— y que se resuelven de maneras completamente distintas.
Qué dato hace falta para cada uno
Aquí es donde la mayoría de las plantas descubre que no puede calcular lo que quiere. Cada factor necesita una medición y una convención acordada de antemano:
- Disponibilidad: tiempo programado de producción y tiempo de paro, con los paros clasificados por causa. Sin la clasificación, el número existe pero no sirve.
- Rendimiento: ritmo nominal de la máquina (unidades por hora a velocidad de diseño) y unidades realmente producidas en ese tiempo.
- Calidad: unidades totales y unidades conformes a la primera, distinguiendo el retrabajo del rechazo.
- Y una convención sobre qué cuenta como paro planificado: el cambio de formato, la limpieza, el calentamiento. Si esa frontera se mueve, el histórico deja de ser comparable.
El paro que no se clasifica es el paro que se repite
En una línea sin instrumentar, los paros cortos —el que dura tres minutos y se resuelve empujando la pieza atascada— no se registran. Nadie levanta un reporte por tres minutos. Pero cuando ocurren cuarenta veces en un turno, se convierten en la mayor pérdida de la planta y en la única que no aparece en ningún informe.
Ese es uno de los motivos por los que el contador automático suele rendir más que la cámara sofisticada: no hace falta ver el producto para saber que la línea se detuvo. Hace falta registrar que se detuvo, cuándo y por qué, con una lista de causas corta y acordada con quienes operan la máquina.
La energía es el cuarto dato, y casi siempre falta
Al consumo energético le pasa lo mismo que a los microparos: existe como una factura mensual, no como una lectura por máquina. Las normas internacionales de gestión de la energía parten precisamente de ahí —de establecer una línea base de consumo antes de proponer mejoras—, porque sin medición por punto no hay forma de atribuir un ahorro a una acción.Fuentes de este apartado: ISO 50001 — Sistemas de gestión de la energía
Medir consumo por equipo tiene además un efecto lateral útil: el consumo anómalo suele ser el primer síntoma de un problema mecánico. Un motor que empieza a tirar más corriente lleva semanas avisando antes de fallar.
Merma: el dato que aparece tarde
La merma de material casi siempre se descubre cuadrando inventario, es decir, semanas después y sin saber en qué punto de la línea se perdió. Localizarla exige medir entrada y salida en más de un punto del proceso, no sólo en los extremos.
Es un buen ejemplo de por qué el orden importa: instrumentar la merma es más caro que instrumentar los paros, y sólo tiene sentido cuando ya sabes que la pérdida ocurre dentro del proceso y no en recepción o en almacén.
Las definiciones se acuerdan con quien opera la máquina
Un indicador de planta no es un objeto técnico: es un acuerdo. Qué cuenta como paro, cuándo empieza un cambio de formato, si el calentamiento del horno es producción o preparación. Si esas definiciones las fija sólo el área de sistemas, el operador las contradice en la práctica y el dato deja de describir la realidad.
La forma barata de evitarlo es recorrer la línea con las tres áreas implicadas —producción, mantenimiento y calidad— y escribir la lista de causas de paro con sus palabras, no con las del catálogo del proveedor. Una lista de ocho causas que el operador reconoce vale más que una de cuarenta que nadie usa.
Ese acuerdo también decide cuántos botones o categorías puede haber en la interfaz: si clasificar un paro cuesta más de unos segundos, en el turno de la noche nadie lo clasifica y el histórico se llena de «otros».
Qué no hace falta medir todavía
Hay mediciones que impresionan en una demostración y aportan poco al principio. Vibración con análisis espectral, visión artificial para defectos sutiles, trazabilidad unitaria completa: todas tienen su momento, y ese momento llega cuando los tres factores básicos ya están medidos y siguen sin explicar una pérdida concreta.
El criterio práctico es sencillo: si no puedes nombrar la decisión que cambiaría con esa medición, todavía no toca. Y si puedes nombrarla, entonces sí conviene medirla bien aunque sea cara, porque el costo se compara contra esa decisión y no contra el presupuesto general de tecnología.
Un orden que funciona
Para una planta que parte de cero, este orden concentra el beneficio al principio y deja lo caro para cuando ya hay criterio:
- 1. Contar producción y paros por máquina, con causas clasificadas.
- 2. Fijar el ritmo nominal de cada equipo y calcular rendimiento contra él.
- 3. Registrar calidad a la primera, separando retrabajo de rechazo.
- 4. Medir consumo energético por punto relevante.
- 5. Cerrar el balance de material donde se sospeche la merma.
- 6. Sólo entonces, visión artificial o sensado especializado para lo que siga sin explicación.
Conectarlo a donde ya se decide
Un dato que vive en un tablero aparte compite con el sistema que la empresa ya usa, y pierde. Si la lectura de la línea no llega al ERP —al mismo sitio donde están las órdenes, los inventarios y los costos—, acabará siendo un informe que alguien exporta a mano cada lunes.
Por eso la integración con el sistema de gestión no es un extra del proyecto de instrumentación: es la parte que determina si el proyecto sobrevive al entusiasmo inicial.
Y una advertencia sobre las metas
Fijar una meta de OEE antes de tener un histórico fiable es una forma segura de corromper el dato. Cuando el número se convierte en objetivo antes de ser confiable, lo que se optimiza es el registro: paros que se reclasifican como planificados, ritmos nominales que se ajustan a la baja.
Mide primero, durante el tiempo suficiente para que el dato incluya un mes malo. Después fija metas. El orden inverso ha hundido más proyectos que cualquier limitación técnica.